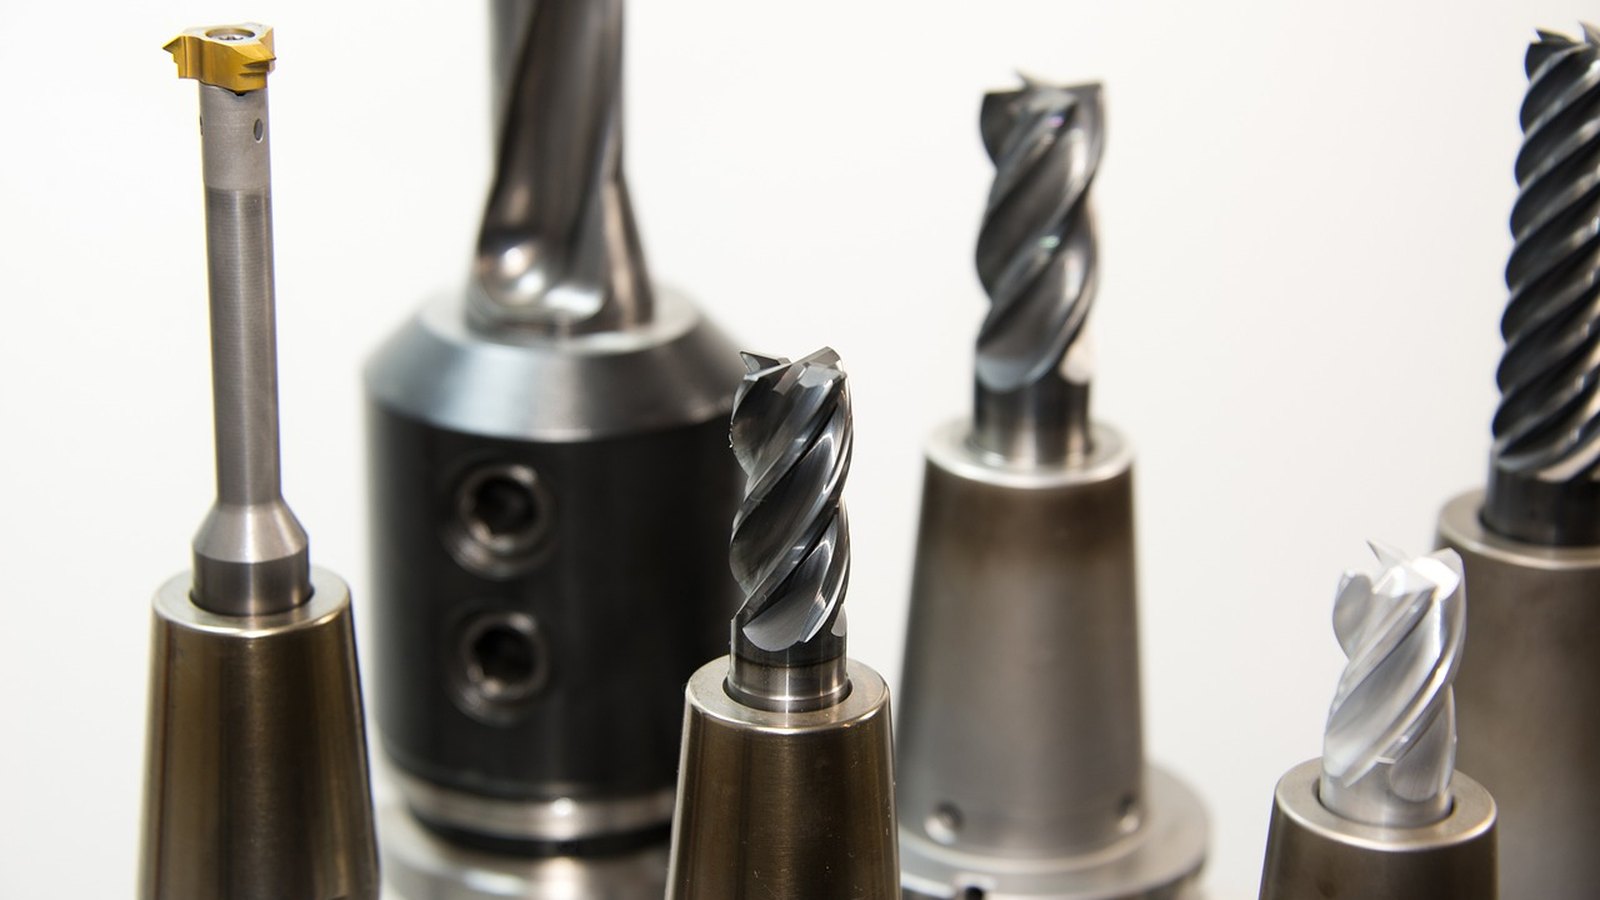
PVD povlak, galvanika a lak chrání kov každý jinak: liší se tloušťkou vrstvy, tvrdostí, teplotou, které je díl při úpravě vystaven, i tím, proti čemu povrch hlavně brání. Galvanika a lak míří především na korozi a vzhled, tenká tvrdá vrstva nanesená ve vakuu na opotřebení a tření. Který způsob zvolit, závisí na tom, co má díl vydržet, ať jde o vrták, formu, nebo ozdobné kování.
Tři způsoby ochrany kovu
Každá ze tří technologií vytváří na kovu jinou vrstvu. Galvanika ukládá z lázně tenkou kovovou vrstvu, lak tvoří silnější organický film a vakuové povlakování vytváří velmi tenkou keramickou nebo uhlíkovou vrstvu. Žádná není univerzálně lepší, každá se hodí na jiný účel a jiné prostředí.
Galvanické pokovení: zinek, nikl, chrom
Při galvanickém pokovení se kov vylučuje na díl v elektrolytické lázni. Tloušťka vrstvy závisí podle výrobce spojovacího materiálu Bossard na době v lázni, velikosti proudu a složení lázně. U zinku se na spojovací materiál standardně nanáší vrstva v řádu jednotek mikrometrů a doplňuje ji pasivace, která zvyšuje korozní odolnost a brání zbarvení. Nikl a chrom se používají hlavně tam, kde vedle ochrany rozhoduje i lesklý vzhled.
Lak a prášková barva
Lak chrání kov souvislou vrstvou, která odděluje povrch od vlhkosti, a zároveň dává dílu barvu. Prášková barva se nanáší jako suchý prášek a vytvrzuje v peci. Technické listy výrobců práškových barev uvádějí doporučenou tloušťku typicky 60 až 80 µm a vytvrzení zhruba při 180 až 200 °C, měřeno na teplotě dílu. Vrstva je tedy o řád silnější než galvanická, ale proti oděru měkčí.
Jak funguje PVD povlak a jaké typy existují
PVD povlak vzniká fyzikální depozicí z plynné fáze: ve vakuu se materiál odpařuje nebo naprašuje a usazuje se na povrchu dílu. Výzkumné výukové stránky Tallinnské technické univerzity uvádějí teplotu depozice 350 až 500 °C a tloušťku od jednoho do několika mikrometrů. Výsledkem je vrstva tenčí než lak, ale s tvrdostí v desítkách GPa, tedy výrazně odolnější proti opotřebení.
TiN, TiAlN, CrN a DLC
Nitrid titanu TiN má zlatou barvu a patří k nejrozšířenějším univerzálním povlakům. TiAlN snese podle tabulek výrobců pracovní teplotu až kolem 800 °C, a proto se uplatní u obrábění za vysokých teplot. Stříbrný CrN je podle stejných tabulek z této trojice nejměkčí, přesto patří k běžně nabízeným nástrojovým vrstvám. Uhlíkové vrstvy DLC snižují tření a podle Oerlikon Balzers kloužou i bez mazání, nanášejí se navíc při teplotách pod 250 °C.
PVD, PACVD a CVD
Tyto tři zkratky se liší hlavně teplotou a způsobem tvorby vrstvy. CVD je chemická depozice z plynu, probíhá kolem 1 000 °C a vytváří silné vrstvy pro extrémně namáhané nástroje, nástrojová ocel ale po ní potřebuje znovu tepelně zpracovat. PVD pracuje za nižších teplot a je šetrnější k jemným nástrojům. PACVD je chemická depozice s pomocí plazmatu, která se podle VÚHŽ hodí i na složité tvary a dutiny.
Tloušťka, tvrdost a teplota procesu
Na namáhaném povrchu rozhoduje víc tvrdost a přilnavost vrstvy než její tloušťka. Stejně důležitá je teplota úpravy, protože vysoké teploty mohou díl zdeformovat a změnit rozměry. Srovnání níže uvádí jen řádové hodnoty z technických podkladů výrobců a odborných pracovišť, přesná čísla vždy určuje konkrétní povlak.
| Technologie | Řádová tloušťka | Vliv na díl | Hlavní přínos |
|---|---|---|---|
| Galvanický zinek | jednotky µm | pozor na vodíkovou křehkost | ochrana proti korozi |
| Prášková barva | desítky µm | vytvrzení kolem 180 až 200 °C | barva a ochrana proti vlhkosti |
| PVD | jednotky µm | 350 až 500 °C, DLC pod 250 °C | tvrdost, nízké tření |
| CVD | silné vrstvy | kolem 1 000 °C | extrémní otěruvzdornost |
Kde který způsob dává smysl
Na kování a pohledové díly obvykle stačí lak nebo galvanika, na řezné nástroje a formy se hodí PVD povlak. U vrtáků, fréz a forem rozhoduje tvrdost a odolnost proti teplu, kterou měkčí vrstvy nenabídnou.
Nástroje a formy
Tenká tvrdá vrstva snižuje opotřebení a tření přímo na ostří nebo na funkční ploše formy. Protože se nanáší za nižší teploty než CVD, pomáhá zachovat geometrii a rozměrové tolerance dílu.
Kování a dekorativní díly
U kování a ozdobných prvků jde hlavně o vzhled a ochranu proti korozi. Tady se běžně uplatní galvanický zinek, nikl, chrom nebo prášková barva v požadovaném odstínu. Vakuové povlaky se ale používají i dekorativně, protože mají vlastní barvy, od zlaté u TiN přes stříbrnou u CrN po fialově černou u TiAlN.
Jak vybrat ochranu kovu
Rozhodnutí je nejjistější, když postupujete od funkce dílu k technologii, ne naopak. Pomůže vám tento postup:
- Určete, co má povrch hlavně vydržet: korozi, oděr, tření, nebo jde především o vzhled.
- Zjistěte materiál dílu a to, jakou teplotu snese bez deformace a ztráty tvrdosti.
- U vysokopevnostních ocelí zvažte riziko vodíkové křehkosti při galvanickém pokovení.
- Ověřte, zda tloušťka vrstvy neohrozí rozměrové tolerance, třeba u závitů nebo přesných ploch.
- Porovnejte cenu úpravy s tím, o kolik prodlouží životnost dílu.
- Konkrétní povlak a jeho parametry konzultujte s provozovatelem povlakovací linky.
Časté dotazy k PVD povlaku a ochraně kovu
Na jaké materiály lze PVD povlak nanést?
Typicky na nástrojové oceli, ale VÚHŽ uvádí i hliník, mosaz a další kovy. Rozhoduje hlavně to, jakou teplotu materiál při povlakování snese. U citlivějších materiálů se proto volí nízkoteplotní varianty, například některé uhlíkové vrstvy.
Změní povlak rozměry dílu?
Jen nepatrně, protože vrstva má tloušťku jednotek mikrometrů. Důležitější je, že nižší teplota procesu pomáhá udržet geometrii dílu.
Proč je u pevných šroubů opatrnost s galvanikou?
Při kyselém čištění a pokovování může do oceli pronikat vodík. Podle Bossardu hrozí u tahem namáhaných dílů s tvrdostí od 360 HV křehký lom. Riziko snižuje tepelné odvodíkování po pokovení, úplně ho ale vyloučit nelze, proto se u takových dílů zvažují jiné povrchové úpravy.
Kdy zvolit DLC místo nitridových povlaků?
DLC se hodí tam, kde je hlavním problémem tření a klouzání, například u dílů motorů, čerpadel nebo ložiskových pánví. Nanáší se při nižší teplotě než většina nitridových vrstev. Pro obrábění za vysokých teplot se naopak nabízí nitrid TiAlN.
Co je duplexní úprava?
Jde o kombinaci nitridace a následného povlaku. Podle voestalpine zlepšuje přilnavost povlaku, tvrdost povrchu i únavovou pevnost dílu. Nitridaci jako doplňkovou službu k povlakování nabízí i VÚHŽ.